Tim pemeliharaan pabrik pangan mengganti cincin penahan poros yang sama setiap 14 bulan. Cincin tersebut berkekuatan 17-4 PH, berumur hingga H900 karena merupakan kolom terkuat pada lembar data, dan terus retak pada lug tempat air pencucian terkumpul. Paduannya tidak menjadi masalah. Syaratnya adalah. H900 memiliki kekuatan leleh sekitar 1.310 MPa dan membayarnya dengan sebagian besar margin korosi tegangan klorida pada grade tersebut.
Jawaban singkatnya: 17-4 (UNS S17400, AISI 630, EN 1.4542) adalah baja tahan karat pengerasan presipitasi martensit. Anda mengolahnya atau mencapnya dalam kondisi yang diberi larutan lunak, lalu menuanya antara 480 °C dan 620 °C untuk mencapai kekuatan luluh antara 725MPa hingga 1.310 MPa. Tentukan saat Anda membutuhkan kekuatan melebihi seri 300 dan ketahanan terhadap korosi melebihi seri 400, dan saat Anda mengontrol langkah penuaan. Jangan menentukannya bila klorida, asam panas, atau suhu servis berkelanjutan di atas sekitar 300 °C menetapkan batas tersebut.
Hampir setiap kegagalan 17-4 yang kita lihat ditelusuri kembali ke akar penyebab yang sama: perawatan penuaan diperlakukan sebagai formalitas dan bukan sebagai alasan keberadaan paduan tersebut.
Cara Kerja Mekanisme Pengerasan Curah Hujan
Perlakuan larutan pada suhu sekitar 1.040 °C melarutkan unsur paduan menjadi austenit kubik berpusat muka. Pendinginan udara kemudian mengubah austenit tersebut menjadi martensit reng rendah karbon, bukan martensit pelat yang keras dan rawan retak pada baja perkakas karbon tinggi. Karena karbon dibatasi pada 0,07%, struktur saat didinginkan cukup lunak untuk dikerjakan mesin dan laju pendinginan cukup lembut sehingga distorsi tetap kecil dibandingkan dengan baja paduan quench-and-temper.
Penuaan adalah sumber kekuatan. Menahan bagian tersebut pada suhu 480–620 °C selama satu hingga enam jam akan mengendapkan fase kaya tembaga yang lebarnya hanya nanometer, bersama dengan niobium karbida yang membatasi batas butir. Endapan tersebut membebani kisi martensit dan menghambat pergerakan dislokasi. Usia lebih dingin dan endapan tetap halus dan koheren, sehingga kekuatan mencapai puncaknya. Usia semakin panas dan menjadi kasar: kekuatan menurun, keuletan, ketangguhan dan ketahanan terhadap tegangan-korosi pulih.
Kimia melakukan pekerjaannya
Sekitar 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu dan 0,15–0,45% Nb. Kromium membentuk lapisan pasif, tembaga menyuplai endapan, niobium menghaluskan ukuran butir dan menunda penuaan berlebih.
Satu langkah dengan distorsi rendah
Tidak ada tangki quench, tidak ada risiko retak, pertumbuhan biasanya di bawah 0,1%. Itulah sebabnya grade ini sesuai dengan suku cadang yang dikerjakan dengan mesin jadi dan cincin berbentuk yang harus memiliki toleransi.
Magnetik dalam segala kondisi
Berbeda dengan 304 atau 316, 17-4 tetap bersifat feromagnetik dari Kondisi A hingga H1150. Relevan untuk target sensor, penjepit magnetik, dan rakitan apa pun yang sisa magnetnya menarik serpihan.
Data Properti Berdasarkan Kondisi
Kurva penuaan adalah spesifikasinya. Nilai di bawah ini adalah angka suhu ruangan tipikal untuk batangan dan tempa kecil sesuai ASTM A564 atau AMS 5643; bagian yang berat harganya lebih rendah, jadi selalu nyatakan dari mana kupon tes itu berasal.
Perhatikan berapa biaya sebenarnya dari perdagangan itu. Pada sambungan melingkar atau sambungan baut, perbedaan antara hasil 1.310 MPa dan 725 MPa jarang menentukan desain, karena alur, ulir, atau perubahan bagian gagal jauh sebelum material curah mengalami kegagalan. Yang menentukan adalah apakah suku cadang tersebut dapat bertahan dalam lingkungannya selama interval servis. Dalam hal ini, H900 sering kali merupakan pilihan yang salah dan H1150 sering kali merupakan pilihan yang benar.
Angka yang Dikuburkan Kebanyakan Lembar Data
Kekuatan hasil mudah untuk dibandingkan dan mudah untuk dinilai terlalu tinggi. Bagan di bawah ini menempatkan 17-4 dibandingkan alternatif umum pada suhu ruangan, dengan menggunakan angka minimum tipikal dan bukan angka pemasaran.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1.310 MPa
Poin-poin yang lebih penting daripada jeruji:
- Korosi tegangan klorida adalah penyebab sebenarnya. Tegangan tarik, klorida, dan suhu di atas sekitar 60 °C merupakan kombinasi klasik, dan kondisi usia puncak adalah yang paling tidak dapat ditoleransi. Overaging hingga H1150 atau H1150M adalah mitigasi standar.
- Standar layanan asam membatasi kualitas pada kondisi yang sudah terlalu tua. NACE MR0175 / ISO 15156 tidak menerima 17-4 dalam H900, sehingga batang katup atau pengikat kepala sumur yang ditentukan pada kekuatan puncak tidak memenuhi persyaratan bahkan sebelum dikerjakan.
- Risiko penggetasan hidrogen meningkat seiring dengan kekuatan. Jika bagian 17-4 pada H900 harus dilapisi listrik, siklus pemanggangan bukanlah opsional dan toko pelapisan memerlukannya dituliskan ke dalam pesanan pembelian.
- Galling biasa terjadi ketika 17-4 melawan 17-4 dalam kontak geser. Perbedaan kekerasan, pelumas film kering atau perubahan satu permukaan menyelesaikannya dengan lebih murah daripada peningkatan material.
- Penuaan meninggalkan oksida gelap yang harus dihilangkan dengan pengawetan atau cara mekanis, jika tidak, ketahanan terhadap korosi yang Anda bayarkan tidak akan pernah muncul di permukaan.
Dimana Nilai Mendapatkan Tempatnya
Konsumsi terkonsentrasi pada aplikasi di mana seorang perancang membutuhkan kekuatan dua kali lipat dari 316 tanpa menggunakan baja paduan yang bergantung pada lapisan. Pembagian di bawah ini merupakan pandangan perencanaan indikatif, bukan studi pasar.
Luar Angkasa, 30% — perangkat keras aktuator, perlengkapan, pengencang berkekuatan tinggi, dan komponen badan pesawat yang diatur oleh AMS 5643.
Minyak dan gas, 25% — batang katup, gerbang, dudukan dan perangkat keras bawah laut, hampir selalu dalam kondisi yang sudah tua.
Bahan kimia dan proses, 18% — poros pompa, impeler, selongsong dan mixer.
Makanan, kertas dan farmasi, 12% — pisau dokter, pisau, poros dan perangkat keras pencuci.
Medis dan laboratorium, 8% — instrumen dan perkakas; keperluan industri lainnya merupakan sisanya.
Menentukan 17-4 Pengencang, Penjepit, dan Bagian yang Dicap
Cincin penahan dan washer yang dicap memusatkan beban menjadi bagian-bagian yang sangat kecil, sehingga mengubah logika spesifikasi. Pada lingkaran luar, akar lug, permukaan kontak alur, dan bagian meruncing memikul beban aksial, dan pada 1,310 MPa menghasilkan sudut dalam yang tajam menjadi pemicu retakan. Tentukan jari-jari akar, patahan tepi, dan orientasi duri yang menjaga agar gerinda tetap menempel pada permukaan tanpa beban.
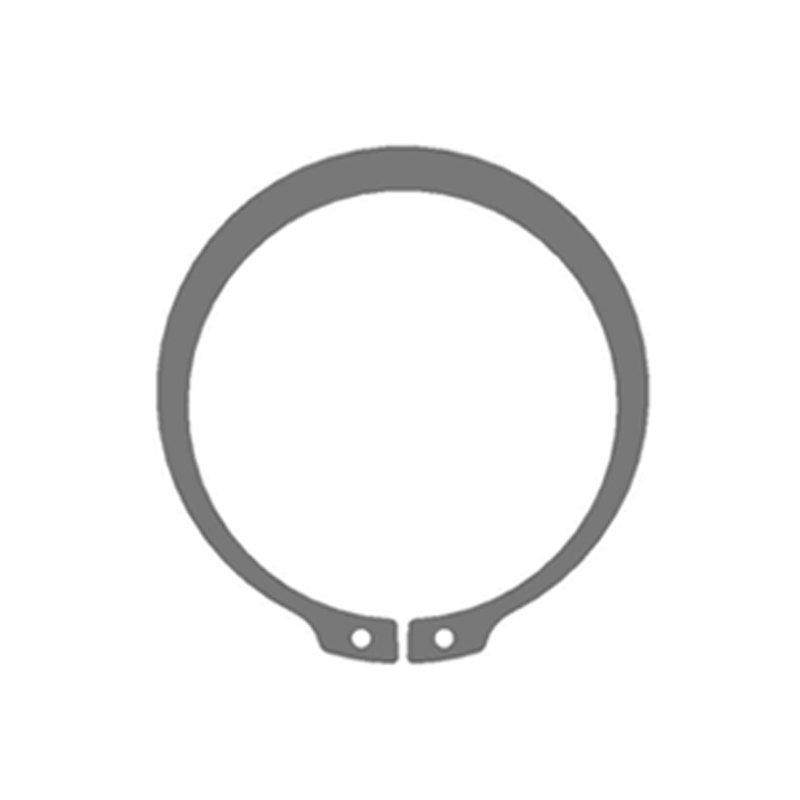
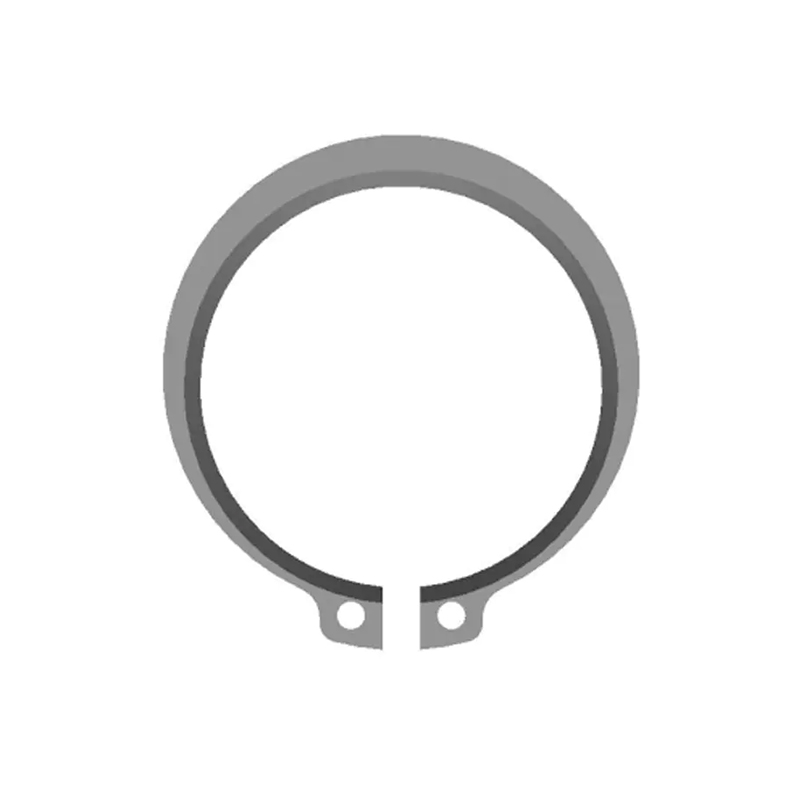
 DIN 471 Penjepit Eksternal untuk Poros Cincin poros DIN 471 dengan data ukuran, material, pelapisan, beban, dan kecepatan membantu menentukan retensi aksial di mana akar lug membawa beban terkonsentrasi. Lihat Produk →
Cincin internal pada alur lubang berada dalam tekanan setelah dipasang, sehingga mode kegagalan yang diamati bergeser ke arah geser alur, kelelahan cincin, atau set permanen daripada retak lug. Inilah salah satu alasan mengapa kondisi yang terlalu tua sering terjadi pada retensi sisi lubang: hasil yang sedikit lebih rendah dengan perpanjangan yang lebih besar dapat menoleransi regangan dan getaran pemasangan jauh lebih baik daripada cincin yang sudah berumur puncak yang tidak dapat kemana-mana jika diperluas secara berlebihan.
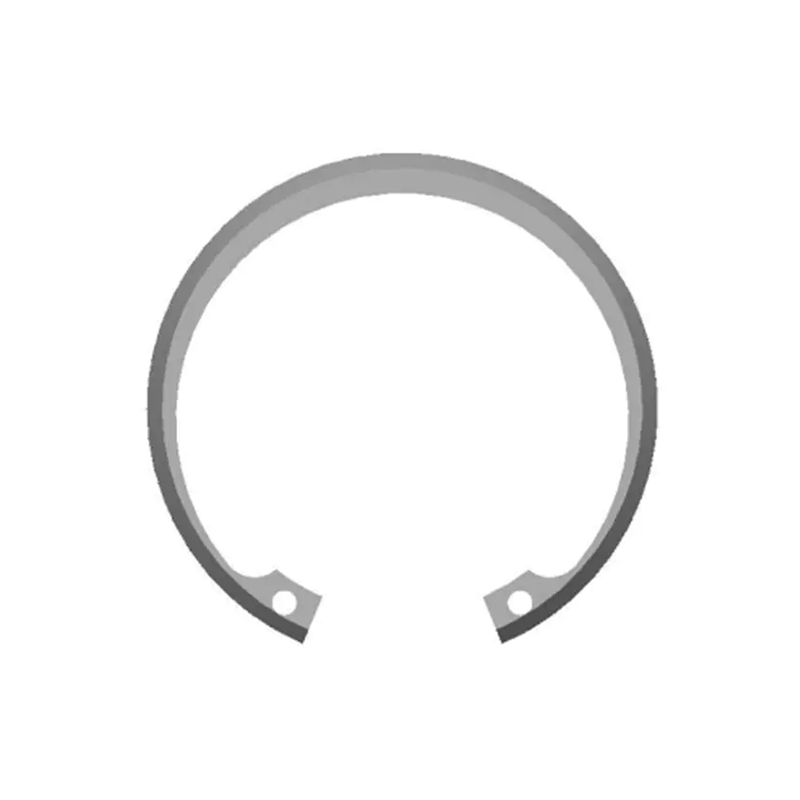
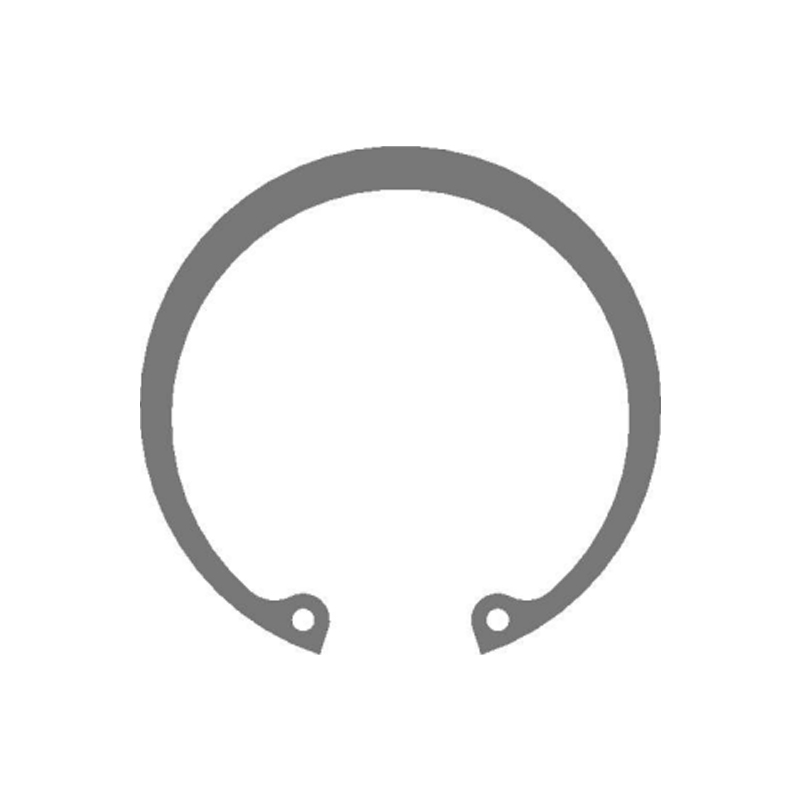 DIN 472 Circlip Internal untuk Retensi Lubang Cincin lubang internal berada dalam kompresi; Data ukuran, material, pelapisan, dan beban DIN 472 mendukung pilihan retensi aksial. Lihat Produk →
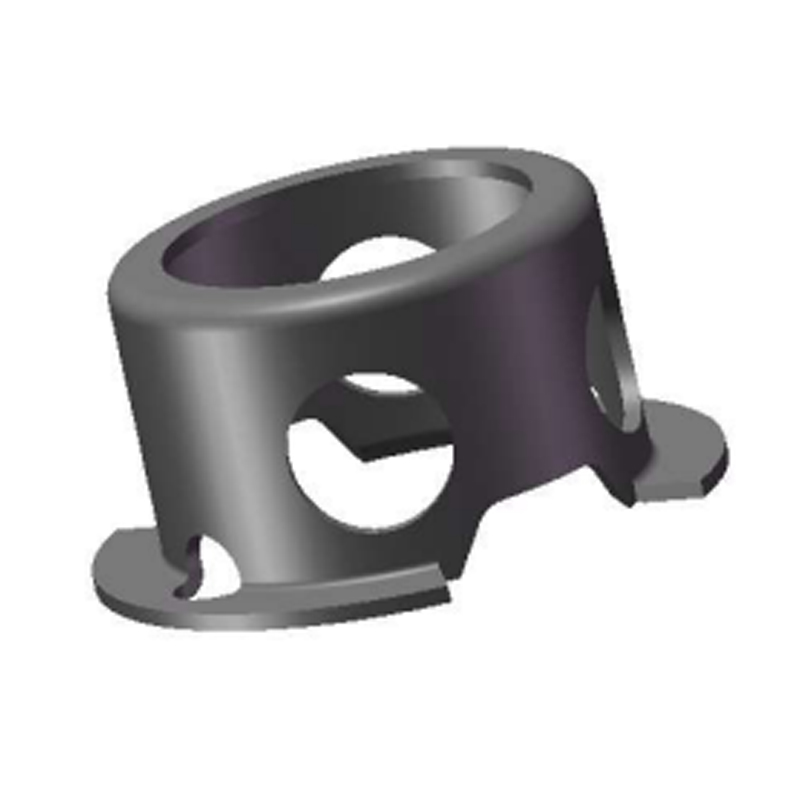
Tanda kurung yang dicap, sangkar pembatas, dan cincin berbentuk khusus mengikuti rute yang berbeda lagi. Mereka dibentuk pada Kondisi A, karena pembentukan bagian 40 HRC tidak praktis, dan menjadi tua setelah pembentukan. Springback dalam kondisi lunak dapat diprediksi; dalam kondisi tua tidak, maka kompensasi alat harus didasarkan pada strip yang dianil dan diverifikasi pada batch umur pertama. Kami program stamping dan pembentukan khusus dibangun berdasarkan urutan itu: bentuk, usia, kerak, pasif, periksa.
 Cincin Penahan Terbelah Berbentuk Khusus Tahan Korosi Cincin split tahan korosi khusus dari baja tahan karat atau paduan nikel untuk retensi poros atau lubang; memverifikasi kekerasan bagian jadi dan ketertelusuran lot. Lihat Produk →
Dua detail pembelian bernilai lebih dari angka kekuatan apa pun. Pertama, tekankan ketertelusuran lot panas dengan nomor muatan yang menua, karena lot campuran tidak mungkin dibongkar setelah perakitan. Kedua, tentukan kekerasan pada bagian yang sudah jadi, tidak hanya pada bilah uji: kekerasan adalah proksi termurah untuk menentukan apakah tungku yang menua benar-benar berfungsi sesuai klaim sertifikat.
Alur Kerja Sumber yang Menghindari Pengerjaan Ulang
- Perbaiki kotak beban. Beban aksial, amplitudo getaran, jumlah siklus, regangan pemasangan, dan suhu servis. Tanpa hal ini, pemilihan kondisi hanyalah sebuah dugaan.
- Pilih kondisi dari lingkungan, bukan lembar data. Titik kering dan statis menuju H900 atau H1025; klorida, titik servis pencucian atau asam menuju H1150 atau H1150M.
- Tulis spesifikasinya secara lengkap. Nomor grade dan UNS, kondisi dan siklus penuaan, rentang kekerasan, referensi ASTM A564 atau A693, penyelesaian permukaan, standar pasivasi, pemanggangan hidrogen jika dilapisi, penandaan dan ketertelusuran.
- Kualifikasi prosesnya, bukan hanya sampelnya. Keseragaman tungku yang menua, penghilangan oksida, frekuensi survei kekerasan, dan inspeksi keluar termasuk dalam audit, bersama dengan audit alur produksi dan inspeksi internal .
- Verifikasi pada artikel pertama dan berkala. Kimia, kekerasan, struktur mikro dan, bila relevan, pemeriksaan semprotan garam atau pemeriksaan SCC.
Catatan Pemeliharaan dan Kepatuhan
- Jangan pernah menua ulang atau menghilangkan stres pada bagian 17-4 di lapangan. Perjalanan yang tidak terkendali ke suhu yang salah dapat secara diam-diam menghilangkan kekuatan luluh beberapa ratus megapascal, dan tidak ada bagian yang akan terlihat berbeda.
- Periksa alur apakah ada fretting, noda celah, dan tanda saksi pada kontak lug. Cincin yang sudah dipasang permanen telah kehilangan pramuatnya dan harus diganti, bukan dipasang kembali.
- Jaga agar dokumentasi tetap selaras dengan standar yang diminta: ASTM A564 untuk batangan dan tempa, ASTM A693 untuk lembaran, strip dan pelat, AMS 5643 untuk ruang angkasa, EN 10088-3 kelas 1.4542 untuk pekerjaan Eropa, dengan sertifikat EN 10204 3.1 sebagai dasar.
- Untuk layanan asam, konfirmasikan kondisi kelebihan umur dan batas kekerasan sebelum mengutip, dan pertahankan persyaratan NACE MR0175 / ISO 15156 terlihat pada gambar daripada terkubur dalam lampiran spesifikasi.
- Rencanakan oksidanya. Penuaan di udara menghasilkan warna panas yang harus dihilangkan; jika gambarnya menyatakan pasif tetapi prosesnya melewatkan pengawetan, kinerja korosi di lapangan tidak akan sesuai dengan uji kualifikasi.
Tidak ada pilihan material yang dapat bertahan dari kontrol proses yang lemah. 17-4 memberikan penghargaan kepada pemasok yang memperlakukan penuaan sebagai operasi metalurgi dengan siklus yang tercatat, pemeriksaan kekerasan pada setiap lot dan langkah pembersihan kerak yang bersih setelahnya. Lakukan ketiga hal tersebut dengan benar dan kualitasnya akan memberikan kombinasi kekuatan, ketangguhan, dan ketahanan terhadap korosi yang hanya dapat ditandingi oleh beberapa paduan logam dengan harganya.