Setiap kali poros berputar di kotak roda gigi, aktuator, atau rotor turbin angin, cincin yang dicap dingin biasanya menjaga rakitan agar tidak terlepas. Stamping dingin adalah proses pembentukan pada suhu ruangan: gulungan baja pegas atau strip baja tahan karat dimasukkan ke dalam mesin press, kemudian dikosongkan, ditusuk, dan ditekuk dengan cetakan progresif menjadi bagian jadi. Ini adalah jalur produksi standar untuk cincin penahan, cincin penahan, dan ring stempel karena menggabungkan efisiensi material, kecepatan, dan kemampuan pengulangan dimensi. Artikel ini membahas cara kerja proses, toleransi apa yang dapat diterapkan, indikator material apa yang penting, dan cara menulis spesifikasi pembelian yang dapat bertahan dari kontak dengan lini produksi sebenarnya.
Kesimpulan inti: Pengecapan dingin menghasilkan biaya satuan terendah dan dimensi paling konsisten untuk penjepit, cincin penahan, dan mesin cuci yang dicap pada volume sedang hingga tinggi. Namun, presisi yang sebenarnya Anda capai ditentukan oleh jarak bebas cetakan, kompensasi springback, dan toleransi strip masuk — bukan oleh kecepatan atau tonase pengepresan.
Apa yang terjadi di dalam cetakan cold stamping
Mesin press memasukkan material kumparan ke dalam alat progresif, dan setiap pukulan memajukan strip sebanyak satu stasiun. Satu stasiun mengosongkan garis luar, stasiun berikutnya menembus lug atau slot, dan stasiun berikutnya membentuk bevel sebelum bagian tersebut dipisahkan dari strip. Sebuah lingkaran eksternal, misalnya, berubah dari strip datar menjadi cincin lengkap dalam waktu kurang dari satu detik, kemudian melewati sistem penyortiran yang menolak apa pun di luar jendela dimensi.
Tiga prinsip fisika menjelaskan mengapa proses berperilaku seperti itu:
Deformasi dingin
Tanpa pemanasan berarti tidak ada kerak dan tidak ada lapisan dekarburasi. Permukaan yang diawetkan berkontribusi langsung terhadap kekuatan lelah, itulah sebabnya cincin baja pegas yang dicap dapat bertahan jutaan siklus dalam rakitan yang bergetar.
Pengerasan kerja
Stamping menambah kekerasan di sepanjang tepian yang dicukur dan sudut yang terbentuk. Tergantung pada tingkatannya, strip baja pegas yang masuk dapat memperoleh 10 hingga 20 HRC selama kayuhan, seringkali menghilangkan operasi pengerasan terpisah.
Musim semi kembali
Setiap bahan elastis berusaha kembali ke bentuk semula setelah dibentuk. Pembuat perkakas membengkokkan sudut secara berlebihan dengan jumlah yang telah dihitung, biasanya 2 hingga 5 derajat untuk baja pegas, dan memastikan kompensasi pada bagian barang pertama.
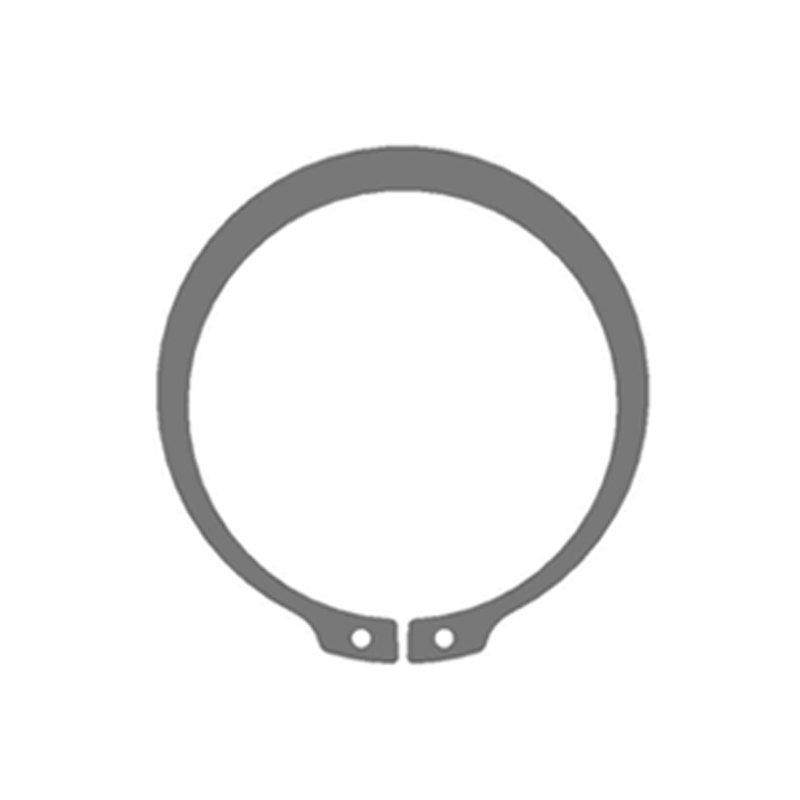
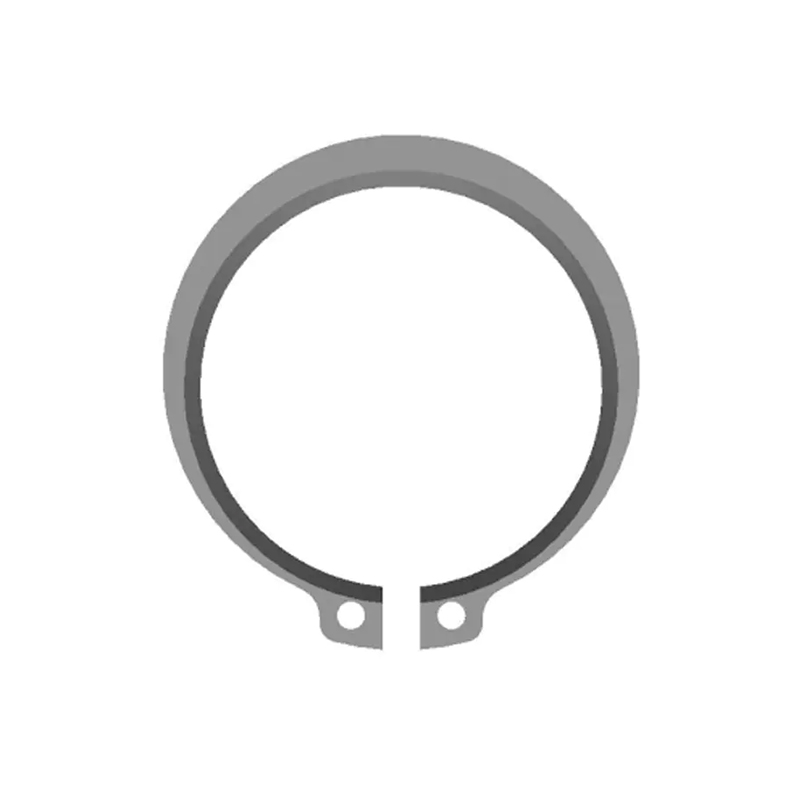
Cincin eksternal DIN 471 untuk poros menunjukkan ketepatan ini dalam praktiknya. Dengan jarak blanking yang dijaga pada 8 hingga 12 persen dari ketebalan strip dan ketebalan material dipertahankan dalam kisaran ±0,02 mm, ring yang telah selesai terpasang dengan kuat pada alur tanpa ada gerak, namun tetap mudah dilepas dengan tang penjepit.
 DIN 471 Circlips Eksternal untuk Poros dengan Toleransi Presisi Penjepit eksternal untuk poros ini memiliki jarak pengosongan yang presisi dan kontrol ketebalan material yang ketat, memastikan tempat duduk yang aman di alur namun tetap dapat dilepas dengan tang standar. Cocok untuk retensi aksial pada rakitan mekanis. Lihat Produk →
Stamping dingin vs. penempaan panas, permesinan, dan pembentukan kawat
Tabel di bawah menempatkan cold stamping terhadap tiga alternatif yang mungkin dievaluasi pembeli untuk geometri cincin penahan yang sama.
Kolom toleransi adalah alasan utama pembeli pengikat presisi memilih cold stamping dibandingkan hot forging: dengan geometri yang sebanding, cold stamping menjaga variasi dimensi kira-kira enam kali lebih rapat dengan menggunakan sedikit energi.
Indikator tersembunyi yang mengontrol masa pakai
Gambar pengaturan umum mencantumkan diameter dan ketebalan luar, namun masa pakai yang lama ditentukan oleh beberapa nilai yang jarang muncul pada gambar:
- Tinggi duri — jaga agar tetap di bawah 0,10 mm pada sisi breakout, dan minta duri menghadap menjauhi permukaan kontak alur.
- Konsistensi kekerasan — dalam ±3 HRC di seluruh batch ketika perlakuan panas ditentukan; penyebaran yang lebih besar biasanya berarti pemuatan tungku atau strip kimia yang tidak stabil.
- Kekuatan tarik — ditentukan berdasarkan kualitas material ditambah pengerasan kerja; bagan di bawah menunjukkan nilai minimum tipikal.
- Daya tahan terhadap kelelahan — untuk aplikasi dinamis, memerlukan validasi lebih dari 100.000 siklus pada beban kerja sebelum rilis produksi.
Bagan di bawah ini mencantumkan kekuatan tarik minimum untuk lima tingkatan material yang umumnya ditentukan untuk circlips yang dicap:
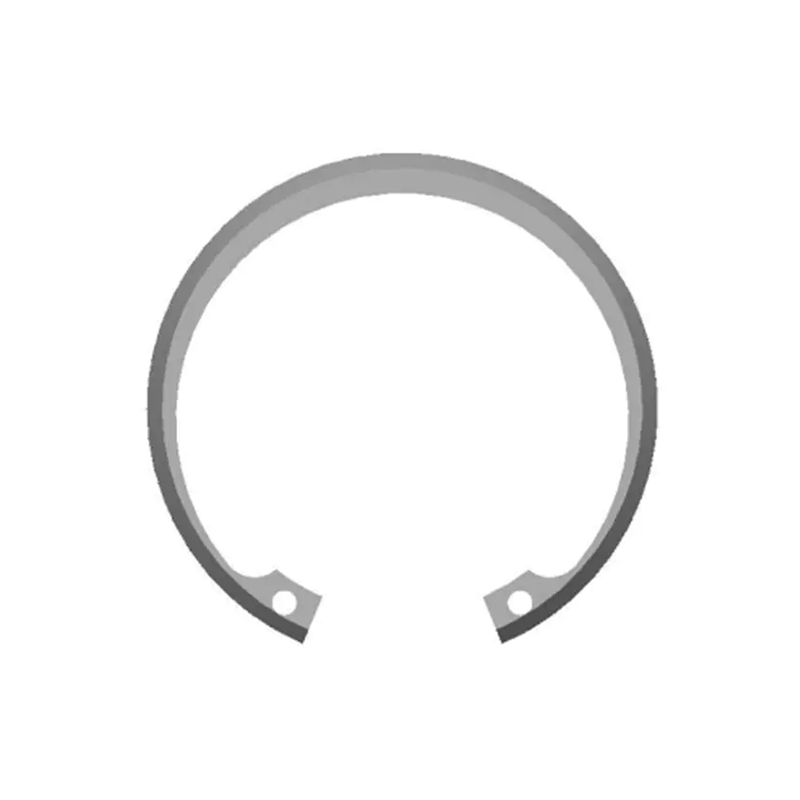
Suku cadang yang dipasang di lubang mengandalkan parameter yang sama. Lingkaran internal Metrik DIN 472 terkunci pada alur mesin di dalam rumahan, dan gaya penahannya bergantung pada dimensi cincin dan toleransi lebar alur. Jika ketebalan strip yang masuk menyimpang, kekerasan zona geser berubah dan cincin mungkin akan lepas akibat getaran.
 Klip Lingkaran Internal Metrik DIN 472 untuk Alur Lubang Diproduksi dengan standar metrik DIN 472, cincin penahan internal ini terkunci pada alur housing mesin untuk mencegah pergerakan aksial. Kekuatan penahannya bergantung pada dimensi cincin yang presisi dan toleransi lebar alur, yang penting untuk rakitan tahan getaran. Lihat Produk →
Distribusi industri pengencang stempel dingin
Program produksi di bidang otomotif, tenaga angin, dan mesin konstruksi menunjukkan pola konsentrasi yang jelas. Sektor otomotif mengkonsumsi bagian terbesar dari cincin penahan yang dicap, karena setiap kendaraan membawa ratusan cincin tersebut pada transmisi, sistem kemudi, rem, dan mekanisme kursi. Tenaga angin adalah segmen dengan pertumbuhan tercepat, di mana komponen retensi aksial melindungi investasi drivetrain bernilai tinggi.
Gearbox turbin angin semakin banyak menggunakan ring pegas Belleville beban tinggi untuk menjaga baut flensa di bawah beban awal meskipun ada beban lentur yang bergantian. DIN 2093 mendefinisikan kelas beban dan rentang dimensi untuk mesin cuci ini, dan cold stamping memproduksinya secara ekonomis dari baja pegas canai khusus. Mesin cuci yang sama muncul pada sistem suspensi dan peralatan konstruksi tugas berat, di mana getaran dan guncangan merupakan bagian dari pengoperasian normal.
 DIN 2093 Mesin Cuci Pegas Belleville Beban Tinggi Pegas cakram berbentuk kerucut per DIN 2093, dirancang untuk mempertahankan beban awal flensa di bawah beban bolak-balik. Mereka menyerap guncangan, mengkompensasi kendurnya baut, dan banyak digunakan dalam turbin angin, sistem suspensi, dan peralatan tugas berat untuk sambungan baut yang andal. Lihat Produk →
Daftar periksa lima langkah untuk mencari pengencang yang diberi stempel dingin
Urutan di bawah ini mengikuti logika proyek pengadaan sebenarnya, mulai dari pemilihan standar hingga inspeksi masuk. Setiap langkah mempunyai pengaruh langsung terhadap kinerja perakitan akhir.
Konfirmasikan geometri standar dan alur
Pilih antara DIN 471 (poros), DIN 472 (lubang), DIN 984 (gigi bagian dalam), DIN 2093 (Belleville), atau gambar khusus. Standar ini juga menentukan dimensi alur di bagian perkawinan, jadi verifikasi lebar dan kedalaman alur sebelum meminta penawaran.
Tentukan kelas materi
Baja pegas seperti C67S, 65Mn, dan 51CrV4 menawarkan rasio kekuatan terhadap biaya terbaik untuk aplikasi dinamis. Nilai tahan karat seperti SUS301 dan SUS304 dipilih karena ketahanan terhadap korosi dan layanan suhu tinggi, serta menerima kekuatan tarik yang lebih rendah.
Tentukan toleransi kritis dan arah duri
Nyatakan sisi cincin mana yang merupakan permukaan fungsional, arahkan duri menjauhinya, dan pastikan tinggi duri maksimum yang diijinkan. Bagian yang dicap tidak dikerjakan; membuat toleransi realistis untuk metode pembuatan.
Pilih perawatan permukaan
Permukaan yang diberi minyak, fosfat, berlapis seng, atau dipasivasi masing-masing sesuai dengan lingkungan yang berbeda. Fosfat, misalnya, memberikan lapisan dasar yang juga meningkatkan ketahanan terhadap korosi, sedangkan pelapisan seng umum dilakukan pada lokasi bagian bawah bodi otomotif.
Rencanakan pemeriksaan masuk
Sepakati tingkat pengambilan sampel, pengujian kekerasan, pemeriksaan pengukur, dan pengujian kesesuaian alur dengan poros atau lubang yang representatif. Dikombinasikan dengan penyortiran optik otomatis dari pemasok, hal ini akan menutup siklus sebelum suku cadang mencapai jalur perakitan Anda.
Jika suku cadang Anda berada di luar katalog standar, tim teknik dapat mengadaptasi geometri, material, dan pelapisan bersama dengan produsen stempel yang menjalankan pabrik khusus. bagian yang dicap non-standar khusus program. Melakukan pengembangan di dalam pabrik stamping menghindari pengalihan masalah toleransi ke dua pemasok yang berbeda.
Mempertahankan kualitas di seluruh lini stamping volume tinggi
Kesenjangan antara sampel prototipe yang sempurna dan batch 500.000 potong adalah bagian tersulit dari cold stamping untuk dikendalikan. Keausan cetakan mengubah jarak blanking, kekerasan kumparan-ke-kumparan sedikit berbeda, dan pembebanan tungku perlakuan panas mempengaruhi keseragaman kekerasan. Oleh karena itu, keluaran yang konsisten memerlukan lebih dari sekadar alat yang baik: ia memerlukan sistem proses.
Sepenuhnya lini produksi yang terintegrasi secara vertikal — mulai dari penggulungan presisi dan pembuatan die hingga stamping, perlakuan panas, fosfat, pembersihan ultrasonik, dan inspeksi optik otomatis — menjaga semua variabel tersebut dalam satu loop. Pengendalian proses statistik melacak dimensi kritis setiap jam, dan penyimpangan di luar batas kendali menghentikan jalur sebelum bagian yang rusak bertambah banyak.
Pembeli melindungi diri mereka sendiri dengan menekankan tiga hal: sertifikat material dari pemasok koil, laporan inspeksi artikel pertama untuk setiap alat atau lot material baru, dan sistem ketertelusuran yang menghubungkan setiap kode batch kembali ke pesanan produksi. Laboratorium pengujian internal yang memiliki status terakreditasi, seperti CNAS, juga menghilangkan sebagian besar argumen mengenai hasil kekerasan dan tarik setelah pengiriman.
Stamping dingin pada dasarnya merupakan proses yang sederhana. Namun perbedaan antara cincin yang tahan lama dan cincin yang retak setelah beberapa ribu siklus biasanya terletak pada parameter yang dibahas dalam artikel ini: tingkat bahan, jarak perkakas, kondisi tepi, dan disiplin putaran kualitas.