Cincin penahan poros memiliki salah satu pekerjaan yang paling menuntut dalam perakitan mekanis: cincin tersebut harus masuk ke dalam alur mesin, terpasang dengan kuat pada permukaan bantalan, dan mempertahankan posisi tersebut selama bertahun-tahun dalam getaran dan perputaran beban. Alasan mengapa ia dapat melakukan semua ini adalah karena paduan bahan pembuatnya dan operasi pengerjaan dingin yang membentuknya. Paduan pengerjaan dingin bukanlah suatu proses tunggal; ini adalah sekumpulan teknik pembentukan yang memperkuat logam secara permanen sambil mempertahankan toleransi ketat yang diandalkan oleh pengencang.
Apa Pengaruh Pengerjaan Dingin pada Paduan
Pengerjaan dingin, juga disebut pembentukan dingin atau pengerasan kerja, mengubah bentuk logam di bawah suhu rekristalisasinya. Alih-alih pulih menjadi butiran baru, struktur kristal paduan tersebut diregangkan, dibengkokkan, dan dikompresi. Dislokasi bertambah banyak, butiran memanjang, dan logam menjadi lebih keras dan kuat. Inilah sebabnya mengapa strip baja karbon tipis dapat menjadi cincin penahan pegas setelah digulung, dicap, dan dibentuk.
Kekuatan datang dengan trade-off
Dengan kekuatan yang lebih tinggi maka keuletannya lebih rendah. Paduan yang telah dikerjakan dengan suhu dingin terlalu agresif dapat retak atau muncul kembali selama pembengkokan. Hal ini sangat penting untuk cincin penahan karena ujung belahnya harus terbuka untuk pemasangan dan kemudian kembali ke bentuk aslinya. Keseimbangan antara pengerjaan dingin yang cukup untuk menghasilkan kekuatan luluh yang tinggi dan keuletan yang cukup untuk bertahan dalam pemasangan adalah hal yang membedakan suku cadang yang andal dari suku cadang yang rapuh.
Mengapa pengencang mengandalkan paduan yang dikerjakan dengan dingin
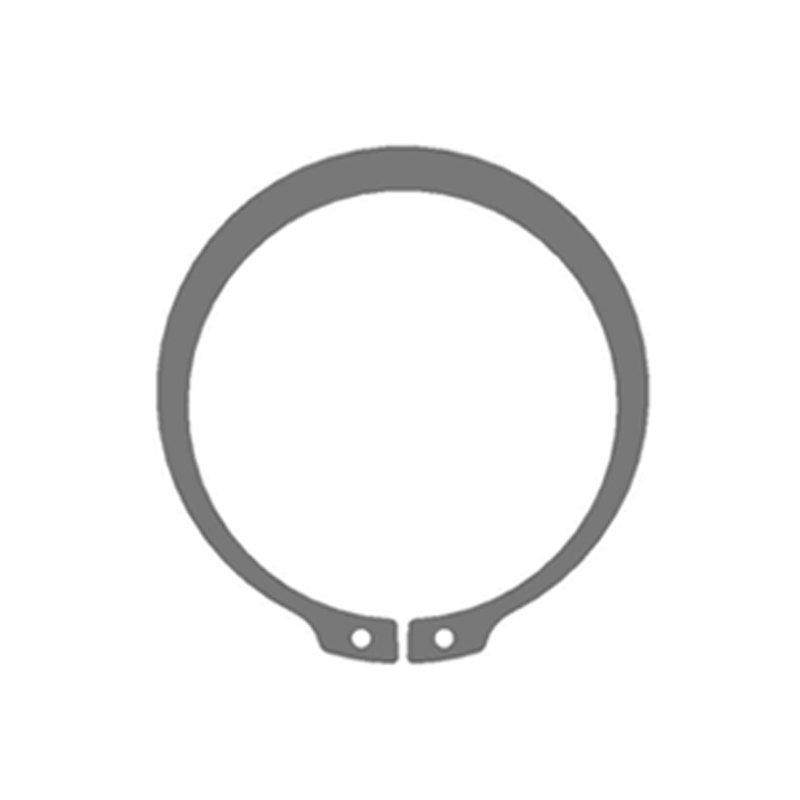
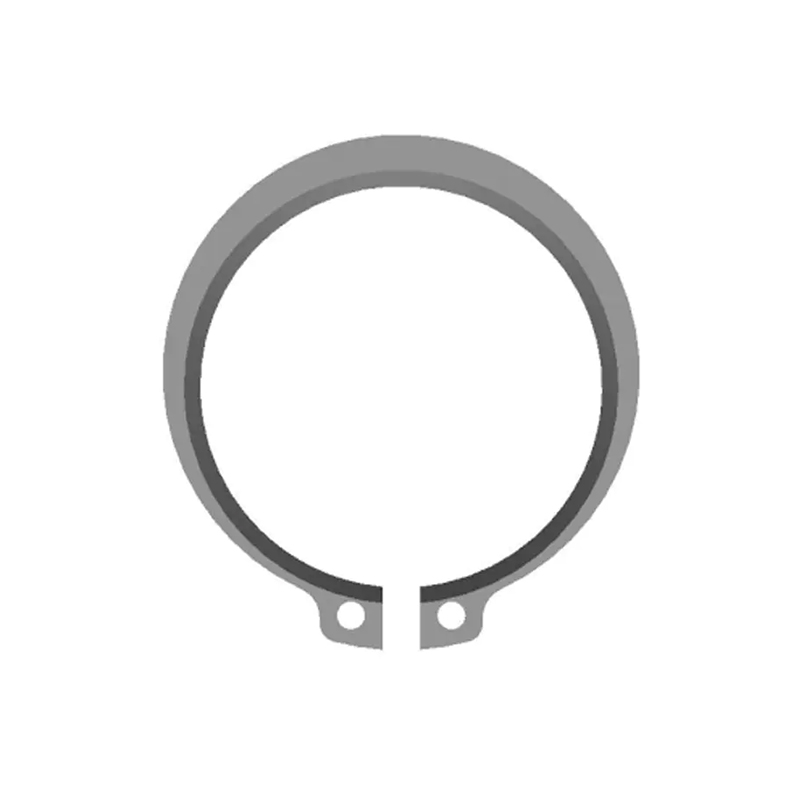
Pengencang seperti circlips, washer, dan snap ring hampir selalu ditentukan dalam kondisi pengerjaan dingin. Pengerjaan dingin menghasilkan permukaan yang halus, padat, dan dimensinya konsisten. Hal ini juga meningkatkan batas elastis, yang merupakan kebutuhan komponen retensi aksial. Ketika dikombinasikan dengan perlakuan panas berikutnya, paduan pengerjaan dingin dapat menghasilkan kekuatan tarik, ketahanan lelah, dan kinerja keausan jauh di atas apa yang dihasilkan oleh logam dasar saja. Misalnya, milik kita cincin luar untuk poros sesuai DIN 471 diproduksi dari strip baja pegas dingin yang dicap dan kemudian diberi perlakuan panas untuk mencapai laju pegas yang konsisten.
 Circlips Eksternal Kustom untuk Pemasok Shafts-DIN471, Perusahaan Sebagai Pemasok Eksternal Kustom China untuk Shafts-DIN471 dan Circlips Eksternal untuk Perusahaan Shafts-DIN471, Dongbo Fastener Custom Ext... Lihat Produk →
Proses Pengerjaan Dingin yang Digunakan pada Komponen Paduan
Pengerjaan dingin mencakup berbagai operasi, dan masing-masing operasi mengubah paduan dengan cara yang sedikit berbeda. Empat kelompok yang paling relevan dengan produksi pengikat adalah pemerasan, pembengkokan, geser, dan penarikan. Pengecapan presisi menggabungkan beberapa hal ini dalam satu siklus pengepresan, itulah sebabnya metode ini lebih disukai untuk cincin penahan dan ring penahan bervolume tinggi.
Stamping dan pembengkokan
Stamping adalah jantung dari produksi klip lingkaran. Sepotong baja paduan dimasukkan melalui cetakan progresif yang memotong bentuk luar, mengosongkan belahan, dan membentuk penampang. Operasi pembengkokan menciptakan profil melengkung yang memungkinkan cincin penahan masuk ke dalam alur. Karena material tahan terhadap deformasi, cetakan harus dirancang dengan kompensasi pegas; jika tidak, bagian terakhir akan berada terlalu terbuka atau terlalu tertutup di dalam alur.
Menggambar, mencukur, dan bagaimana mereka berinteraksi
Pemotongan memotong material, sementara penarikan mendorongnya ke dalam rongga cetakan untuk membentuk kantong atau flensa. Pengoperasian ini biasa dilakukan pada bagian stempel non-standar seperti braket dan sangkar. Zona geser itu sendiri menjadi lapisan pengerjaan dingin, yang dapat meningkatkan kekerasan tepi namun juga dapat menimbulkan retakan mikro jika jarak antara pukulan dan cetakan salah. Karena alasan ini, jarak bebas yang presisi dan perawatan cetakan yang teratur bukanlah suatu pilihan pada suku cadang paduan yang dikerjakan dengan dingin.
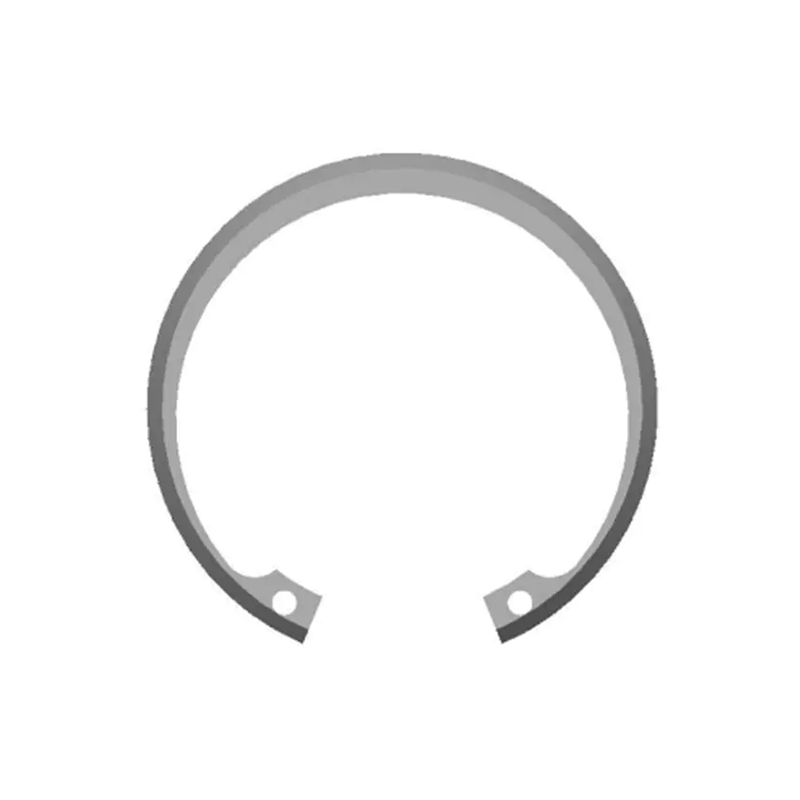
Lingkaran internal untuk lubang dibentuk dengan prinsip kerja dingin yang sama, meskipun geometrinya terbalik sehingga cincin berada di dalam lubang rumah. Kami lingkaran internal ke DIN 472 ikuti proses ini dan diperiksa dimensinya setelah pembentukan untuk memverifikasi diameter bebas dan kesesuaian alur.
 DIN472 1.4122 Pemasok Circlips, Perusahaan Cincin Penahan Internal DIN472 Sebagai Pemasok Circlips DIN472 1.4122 China dan Perusahaan Cincin Penahan Internal DIN472, Pengikat Dongbo memasok DIN472 1.4122 Kustom Circlip... Lihat Produk →
Memilih Paduan yang Tepat untuk Pengikat Pengerjaan Dingin
Tidak semua paduan merespons pengerjaan dingin dengan cara yang sama. Beberapa pekerjaan mengeras dengan cepat dan memerlukan anil di antara pengoperasian; yang lain mudah terbentuk tetapi tidak memiliki sifat pegas setelah perlakuan panas. Untuk sebagian besar cincin penahan dan ring penahan industri, pemilihan material dibagi menjadi empat kelompok.
| Kelompok paduan biasanya ditentukan untuk pengencang pengerjaan dingin dan pertimbangan desain tipikal. | |||
| Keluarga paduan | Komponen khas | Perilaku dalam pekerjaan dingin | Catatan desain |
| Baja karbon sedang (mis., 65Mn, C67S) | Lingkaran luar, cincin jepret | Pengerasan kerja sedang, sifat mampu bentuk yang baik | Perlu perlakuan panas terkontrol untuk mengembalikan keuletan. |
| Baja pegas paduan (misalnya, 51CrV4, 50CrV4) | Mesin cuci tugas berat, cincin penahan beban tinggi | Kekuatan pembentuk yang lebih tinggi; kekuatan lelah yang sangat baik | Hindari sudut tajam yang memusatkan stres. |
| Baja tahan karat (mis., 301, 1,4310) | Lingkaran tahan korosi, pengencang kelautan | Pengerasan kerja yang cepat; memerlukan perkakas yang kuat | Permukaan akhir dan pasivasi penting. |
| Paduan aluminium (mis., 5052, 6061) | Mesin cuci ringan, braket pengatur jarak | Lembut dan mudah dibentuk, batas elastis rendah | Bukan untuk aplikasi kecepatan pegas tinggi. |
Baja pegas dan peran perlakuan panas
Baja pegas paduan adalah pilihan utama untuk cincin penahan pengerjaan dingin karena cukup mudah dibentuk untuk dicap dan kemudian ditempa untuk menghasilkan karakteristik pegas yang stabil. Suku cadang standar DIN 471 dan DIN 472, misalnya, mengandalkan urutan ini untuk menjamin bahwa cincin akan terpasang dengan benar dan mempertahankan retensi aksial di bawah siklus beban berulang.
Sumber Pengencang Paduan Pengerjaan Dingin: Pemeriksaan Kunci
Karena pengerjaan dingin mengubah logam secara permanen, perbedaan kecil dalam bahan kimia, keausan cetakan, atau pengaturan pengepresan dapat mendorong suatu komponen keluar dari toleransi. Pembeli dan insinyur desain harus memverifikasi beberapa hal sebelum menyetujui pemasok.
Toleransi dimensi dan kontrol springback
Cincin penahan ditentukan oleh lebar alur, ketebalan cincin, dan diameter bebas. Bagian yang dikerjakan secara dingin akan muncul kembali secara alami setelah dibentuk, jadi perkakas harus dibuat untuk mengimbanginya. Mintalah laporan dimensi yang terdokumentasi dan pastikan bahwa diameter bebas dan lebar celah diukur dalam kondisi yang sama seperti perakitan akhir.
Perlakuan panas dan kondisi permukaan
Pengerjaan dingin saja jarang cukup untuk pengencang berperforma tinggi. Bagian terbaik dibentuk dingin, kemudian dikeraskan dan ditempa, kemudian dibersihkan dan permukaannya dirawat. Pemasok yang mengendalikan langkah-langkah ini sendiri kemungkinan besar akan mempertahankan kekerasan yang konsisten dan menghindari dekarburisasi. Kami kemampuan manufaktur termasuk pencetakan presisi, perlakuan panas, fosfat, pembersihan ultrasonik, dan penyortiran optik dalam satu atap.
Kontrol kualitas dan ketertelusuran
Carilah inspeksi optik otomatis, pengujian kekerasan, dan ketertelusuran batch. Untuk volume besar, konsistensi adalah segalanya. Di fasilitas kami, pesanan produksi dilacak melalui ERP dengan kontrol masuk pertama, keluar pertama, dan setiap batch melewati penyaringan optik otomatis sebelum pengemasan.
Paduan pengerjaan dingin khusus dan bentuk non-standar
Ketika katalog standar tidak sesuai dengan aplikasi, pengerjaan dingin membuka pintu ke bentuk khusus. Suku cadang stempel non-standar dapat dikembangkan dengan kelompok paduan dan kontrol proses yang sama dengan yang digunakan untuk cincin penahan standar, namun dengan geometri yang disesuaikan dengan wadah, braket, atau sangkar tertentu. Contoh yang baik adalah a lingkaran luar berbentuk khusus yang tahan aus , yang dicap dingin dari strip paduan dan kemudian diberi perlakuan panas untuk aplikasi yang mengalami keausan abrasif. Jika proyek dimulai dari sketsa atau bagian standar yang gagal, kami layanan kustomisasi produk dapat mengubahnya menjadi komponen yang dapat diproduksi.
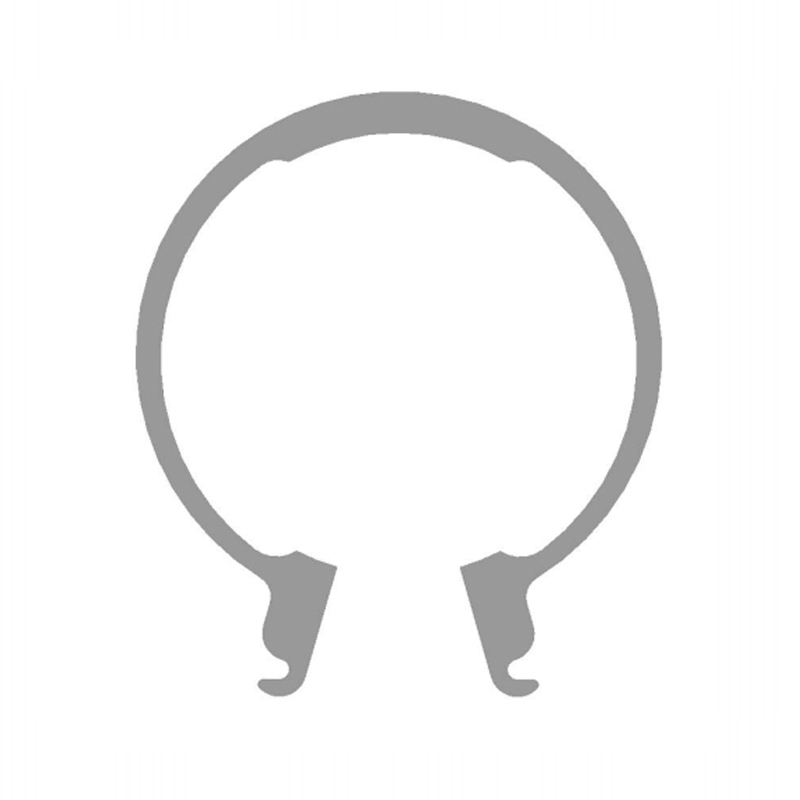 Pemasok Circlip Eksternal Berbentuk Khusus Tahan Aus Khusus, Perusahaan Sebagai Pemasok Circlip Eksternal Berbentuk Khusus Tahan Aus Kustom China dan Perusahaan Circlip Eksternal Berbentuk Khusus Tahan Aus, Dong... Lihat Produk →
Pemikiran Akhir tentang Paduan Pengerjaan Dingin
Paduan pengerjaan dingin bukanlah langkah manufaktur umum; ini adalah keputusan metalurgi yang mempengaruhi kekuatan, elastisitas, toleransi, dan masa pakai. Untuk cincin penahan, penjepit, dan pengencang yang dicap, kombinasi pembentukan dingin dan perlakuan panas terkontrol menghasilkan kinerja mekanis yang diandalkan oleh mesin modern. Dengan memahami bagaimana pengerjaan dingin mengubah paduan, Anda dapat menentukan suku cadang yang lebih baik, mengurangi kegagalan di lapangan, dan memilih mitra manufaktur yang mengontrol proses dari strip hingga komponen jadi.