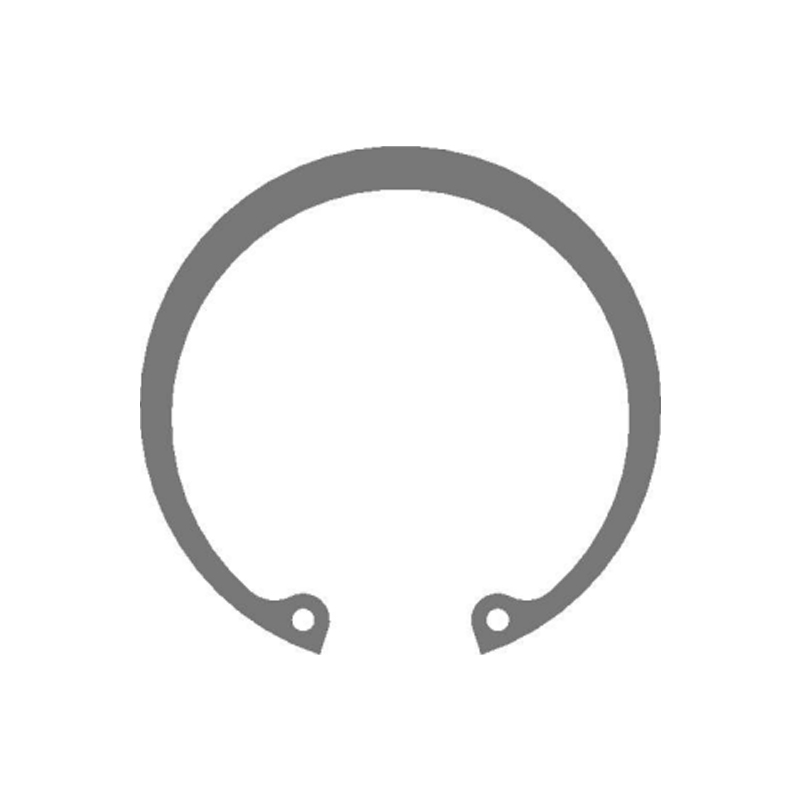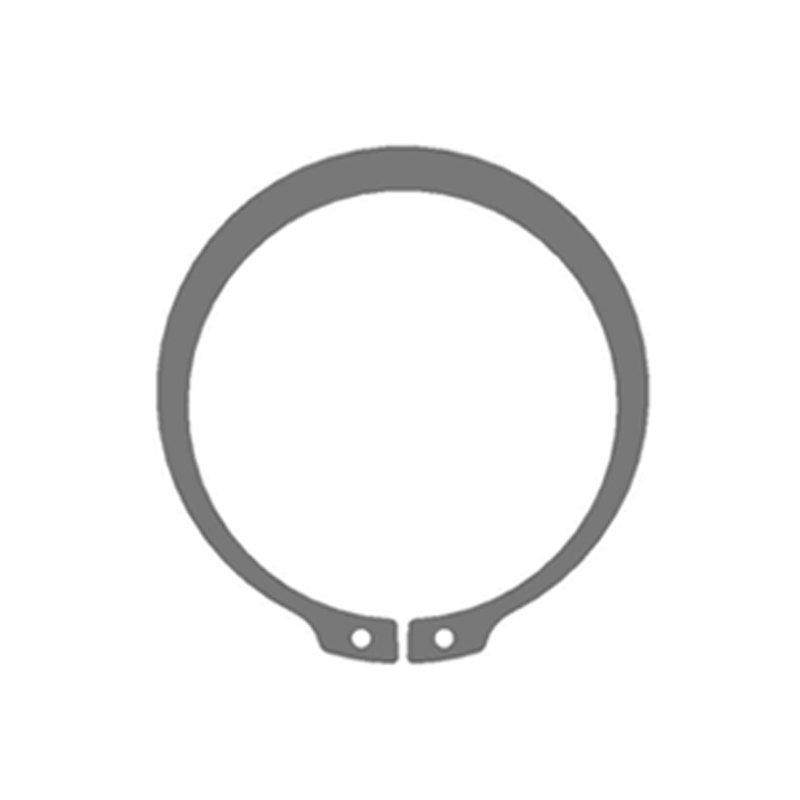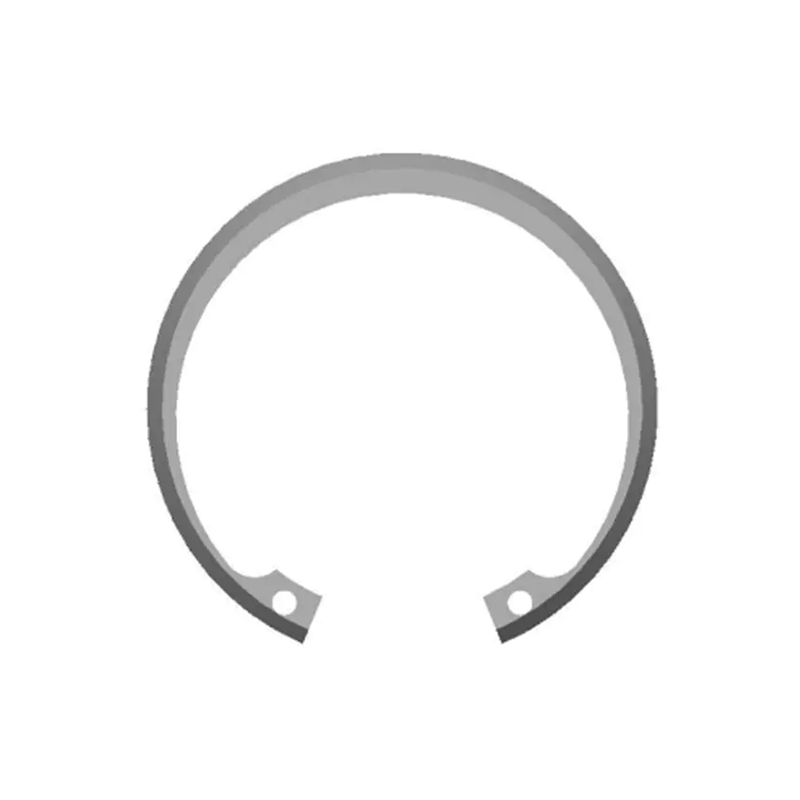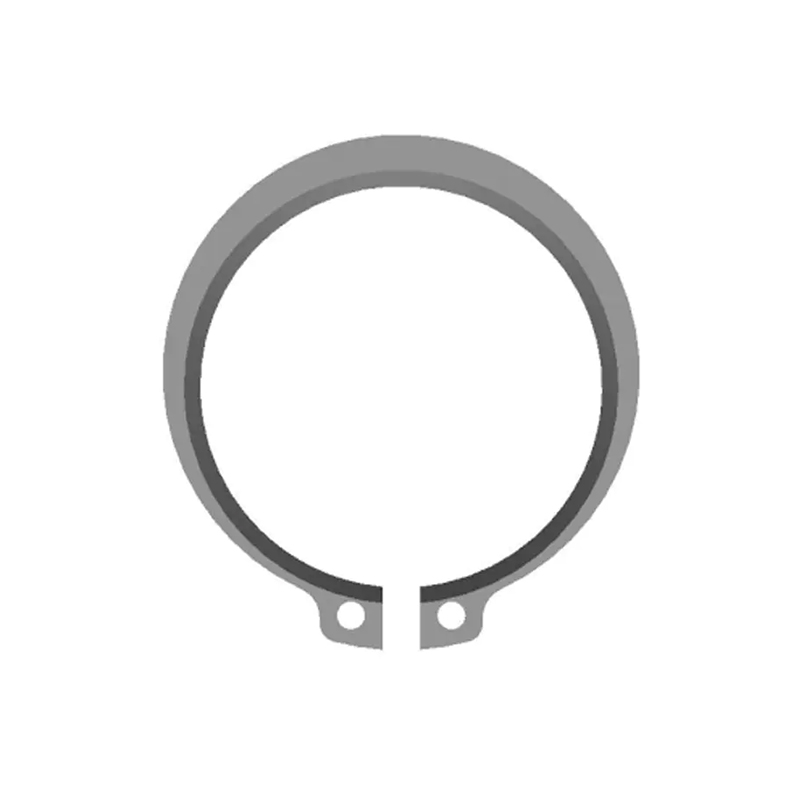
Seorang insinyur pengadaan mengirimkan gambar lingkaran DIN 471 yang sama melalui email ke tiga pemasok stempel dan menerima penawaran yang berbeda sebesar 40%. Gambarnya identik, tonase persnya sebanding, dan tidak ada satu pun kutipan yang merupakan kesalahan administrasi. Kesenjangannya terletak pada lini material yang tidak pernah ditentukan: satu pemasok mengutip strip 65Mn dengan toleransi ketebalan komersial, satu pemasok mengutip 50CrV4 dengan kontrol temper yang ketat, dan satu pemasok mengutip 301 tahan karat karena koil tersebut sudah tersedia.
Pada cincin penahan aksial, ring pegas, dan braket yang dicap, pemilihan material menentukan springback, umur kelelahan, perilaku korosi, dan kira-kira setengah dari harga satuan. Ini adalah keputusan rekayasa yang harus dibuat sebelum cetakan dipotong, karena memperbaikinya nanti berarti perkakas baru, persetujuan barang pertama yang baru, dan tanggal pengiriman baru.
- Baja pegas karbon 65Mn atau SAE 1060/1070 mencakup sebagian besar tugas retensi aksial DIN 471 dan DIN 472 dengan biaya koil terendah.
- Tingkatkan hingga 50CrV4 atau SAE 6150 hanya jika sambungan mengalami beban kejut, jumlah siklus yang tinggi, atau memerlukan kekerasan tembus di atas HRC 47.
- Stainless 301 atau 304 memecahkan korosi, namun menambahkan 25 hingga 35 persen springback yang harus dirancang ke dalam cetakan, tidak dikoreksi pada saat pengepresan.
- Nama kelas saja tidak menentukan suatu bagian. Temper, toleransi ketebalan, dan batas duri termasuk dalam pesanan pembelian.
Sifat Material Yang Sebenarnya Memindahkan Bagian tersebut
Empat properti strip melakukan sebagian besar pekerjaan dalam program stamping presisi. Tonase pers jarang menjadi kendala; kumparannya adalah.
Kekuatan hasil dan springback
Strip dengan hasil 1.400 MPa memerlukan overbend sekitar 8 hingga 12 persen lebih banyak dibandingkan strip 900 MPa untuk mencapai celah bebas yang sama. Angka tersebut dimasukkan ke dalam geometri cetakan, bukan diserahkan kepada penilaian operator.
Pengerasan kerja
Austenitik 301 mengeras saat terbentuk. Sebuah dadu progresif yang menjalankan 304 dengan nyaman mungkin memerlukan jarak pukulan yang berbeda dan pengumpanan strip yang lebih lambat ketika dialihkan ke 301 setengah keras.
Toleransi temper dan ketebalan
Pada circlip 0,8 mm, ketebalan kumparan plus atau minus 0,02 mm terhadap plus atau minus 0,05 mm mengubah gaya radial terpasang secara terukur dan mengalikan keluhan bukaan celah.
Kondisi tepi dan duri
Duri di atas 5 persen ketebalan material menjadi pemicu retak lelah pada poros yang bergetar. Deburring dan pengkondisian tepi termasuk dalam gambar, bukan dalam kesepakatan lisan.
Pemasok yang mengendalikan variabel-variabel ini di bawah satu atap memiliki keuntungan, karena perubahan suhu dapat divalidasi terhadap cincin yang sudah jadi daripada dinegosiasikan antara pabrik, stamper, dan pengolah panas. SEBUAH rantai manufaktur yang terintegrasi secara vertikal yang mencakup penggulungan bahan mentah, pembuatan cetakan, pengecapan, perlakuan panas, fosfat, pembersihan ultrasonik, dan penyortiran optik otomatis memperpendek putaran umpan balik tersebut.
Bahan Stamping Logam Presisi Dibandingkan
Lima kelompok material mencakup sebagian besar pengencang bercap presisi, cincin penahan, dan klip struktural. Angka-angka di bawah ini merupakan rentang kerja indikatif, bukan batas spesifikasi, dan setiap pesanan harus dikonfirmasi dengan sertifikat pabrik.
Kolom indeks biaya adalah kolom yang paling sering dilewati saat mengutip. Kumparan yang 40 persen lebih murah dapat menambah lebih dari 40 persen total biaya jika memaksa revisi cetakan kedua, potongan yang lebih tinggi, atau tahap pelapisan tambahan. Bandingkan biaya mendarat per potong yang diterima, bukan biaya per kilogram.
Suku cadang katalog standar seperti penahan poros DIN 471 dan ring Belleville beban tinggi DIN 2093 biasanya ditentukan dari dua kelompok pertama, dan keduanya diproduksi dalam volume dari baja pegas karbon dan paduan.
 Pemasok Belleville Spring Washer-DIN2093 beban tinggi Rumah Produk Belleville Spring Washer Mesin Cuci Belleville Spring Beban Tinggi-DIN2093 Lihat Produk →
Metrik Tersembunyi: Springback, Scrap, dan Die Life
Springback adalah angka yang paling sering diremehkan pada tahap kutipan. Menggunakan baja pegas karbon sebagai garis dasar 100, bagan di bawah ini menunjukkan bagaimana geometri nominal yang sama berperilaku ketika strip diubah tanpa menyentuh pahat.
Indeks pegas relatif, 65Mn = 100
Dua nomor selanjutnya jarang muncul pada kutipan. Pertama, laju skrap: cetakan progresif baja karbon yang dikelola dengan baik biasanya memiliki 1,5 hingga 2 persen, sedangkan cetakan yang tidak diubah yang diubah menjadi baja tahan karat dapat melayang hingga 4 hingga 6 persen hingga jarak bebas dan jari-jari direvisi. Kedua, interval pemeliharaan cetakan: pukulan karbida yang menggunakan baja karbon dapat bertahan 800.000 pukulan di antara penggilingan, sedangkan perkakas yang sama pada baja tahan karat atau perunggu sering kali turun menjadi sekitar 300.000.
Pelapisan dan perlakuan panas menambah lapisan risiko tersembunyi. Pemahaman bagaimana perlakuan panas dan pelapisan permukaan mempengaruhi sifat cincin yang dicap membantu menghindari penentuan lapisan seng cerah pada komponen yang kekerasannya telah berada di atas 1.000 MPa tanpa langkah pelepas penggetasan hidrogen.
Dimana Setiap Keluarga Materi Berakhir
Untuk cincin penahan, ring, dan komponen struktural yang dicap, permintaan terkonsentrasi di sejumlah kecil industri. Distribusi di bawah ini mencerminkan pola pemesanan umum untuk komponen pengikat aksial, bukan bauran pelanggan tunggal.
- Otomotif, 42 persen
- Energi angin, 18 persen
- Mesin konstruksi, 14 persen
- Mesin industri dan lainnya, 26 persen
Pekerjaan otomotif lebih mengutamakan 65Mn dan 50CrV4 pada rakitan transmisi dan bantalan roda, yang jumlah siklusnya tinggi dan tekanan biayanya konstan. Aplikasi angin mendorong penggunaan baja paduan dan baja tahan karat karena akses perawatannya mahal dan interval servisnya memakan waktu bertahun-tahun. Peralatan konstruksi menoleransi bagian yang lebih tebal dan lapisan yang lebih berat, sedangkan mesin industri umum adalah tempat suku cadang, braket, dan sangkar pembatas yang tidak standar menggantikan komponen mesin dengan bobot dan biaya lebih rendah.
Alur Kerja Seleksi dan Kualifikasi Enam Langkah
- Tentukan beban dan siklus hidup. Gaya retensi aksial, tingkat getaran, siklus yang diharapkan, dan kisaran suhu pengoperasian didahulukan sebelum diskusi tingkatan apa pun.
- Perbaiki standar antarmuka. DIN 471, DIN 472, DIN 983, atau gambar internal menentukan dimensi alur dan tingkat tegangan yang dipasang.
- Pilih bahan dan temperamen. Cocokkan target paparan korosi dan kekerasan, lalu tentukan toleransi ketebalan dan batas duri secara eksplisit.
- Rancang dadu di sekitar springback. Overbend, clearance, dan radii diatur dari properti strip sebenarnya, bukan dari tabel umum.
- Validasi dengan artikel pertama. Tata letak dimensi, profil kekerasan, dan uji kesesuaian fungsional pada poros atau lubang sebenarnya.
- Kunci proses untuk volume. Dokumentasikan nomor pemanasan, siklus perlakuan panas, dan frekuensi inspeksi sebelum peningkatan.
Ketika geometri berada di luar standar katalog, alur kerja yang sama berlaku dengan satu tambahan: rute stamping itu sendiri menjadi variabel desain. Bagian seperti braket, shim, dan sangkar batas biasanya diproduksi sebagai stempel khusus di mana tingkat bahan dan urutan pembentukan dikembangkan bersama.
 Pemasok Kandang Batas Tahan Aus Rumah Produk Bagian Stamping Non-standar Kandang Batas Tahan Aus Lihat Produk →
Pemeriksaan Pemeliharaan, Penelusuran, dan Kepatuhan
Kinerja material di lapangan bergantung pada dokumentasi dan penanganan serta kimia. Pemeriksaan berikut mencegah sebagian besar perselisihan dan pengembalian lapangan.
- Sertifikat pabrik sesuai EN 10204 3.1 untuk setiap nomor panas, yang disimpan di lot produksi.
- Deklarasi RoHS dan REACH untuk hasil akhir berlapis dan terfosfat, diperbarui seiring dengan setiap perubahan proses.
- Pengujian semprotan garam sesuai ISO 9227, biasanya 96 jam untuk seng trivalen dan 480 jam atau lebih untuk kualitas tahan karat.
- Menghilangkan penggetasan hidrogen dalam waktu empat jam setelah pelapisan untuk komponen dengan kekuatan tarik di atas 1.000 MPa.
- Ketertelusuran lot dari gulungan ke karton, didukung dengan pelabelan barcode dan pengendalian inventaris first-in-first-out.
- Inspeksi masuk meliputi ketebalan, kekerasan, temper, dan cacat permukaan sebelum koil mencapai mesin press.
- Penyimpanan kering dan pengemasan VCI untuk baja karbon tidak berlapis, karena karat pada rak merupakan cacat pengiriman meskipun suku cadangnya benar.
Penyortiran optik otomatis dan pengujian kinerja akhir menutup loop. Ketika setiap cincin diperiksa apakah ada celah, kerataan, dan retakan setelah perlakuan panas, penyimpangan material akan diketahui sebelum pengiriman, bukan selama perakitan.
Memilih bahan stamping logam presisi adalah daftar singkat keputusan yang dibuat dalam urutan yang benar: standar dan muatan pertama, kelas dan temper kedua, toleransi dan penyelesaian ketiga. Pemasok yang dapat melakukan ketiga langkah tersebut dalam satu sistem kualitas, mulai dari gulungan hingga karton yang disortir, menghilangkan sumber variasi paling umum pada cincin penahan stempel dan komponen stempel khusus. Bawalah pertanyaan material ke meja sebelum dadu dipotong, dan selisih 40 persen di antara kutipan biasanya diciutkan menjadi satu angka yang dapat dipertahankan.