Gambar yang menyatakan hanya "baja yang dikeraskan dan ditempa, 45–50 HRC" menyisakan tiga keputusan terbuka: kelas baja mana, berapa suhu temper yang sebenarnya dimiliki pemasok, dan berapa banyak tepi fungsional yang dapat didekarburasi. Ketiga jawaban tersebut menentukan apakah circlip eksternal tetap bertahan selama satu dekade getaran, atau mengendur dengan tenang pada interval servis pertama.
Jawaban singkatnya: "hardened and tempered" menggambarkan suatu urutan, bukan properti. Pengerasan akan mengaustenisasi baja pada suhu sekitar 800–900 °C dan mendinginkannya hingga kekerasan maksimum; temper segera setelahnya mengembalikan ketangguhan dengan biaya kekerasan yang terkendali. Untuk cincin penahan baja pegas dan pegas cakram, sebagian besar spesifikasinya ditetapkan antara 42 dan 52 HRC setelah ditempa pada rentang suhu 300–450 °C: cukup keras untuk menahan brinelling di bawah gaya dorong aksial, cukup ulet untuk bertahan dalam pemasangan dengan tang penjepit.
Segala sesuatu di bawah ini ditulis dari sisi pembelian dan proses. Setiap bagian menjawab pertanyaan yang pada akhirnya harus dipertahankan oleh pembeli, perancang, atau insinyur kualitas dalam pertemuan pemasok atau laporan kegagalan.
Pengerasan dan Tempering: Apa yang Sebenarnya Dikontrol Setiap Langkah
Perlakuan panas bukanlah satu operasi. Empat tahap bertumpuk, dan masing-masing tahap mempunyai modus kegagalan yang khas. Yang membingungkan mereka adalah mengapa dua pemasok dapat mensertifikasi 48 HRC dan tetap mengirimkan suku cadang yang berperilaku sangat berbeda di lapangan.
Austenisasi, 800–900 °C
Suhu dan waktu rendam menentukan berapa banyak karbon yang masuk ke dalam larutan. Perendaman yang kurang menghasilkan kantong ferit lembut yang tidak pernah mengeras; perendaman yang berlebihan akan membuat butiran menjadi kasar dan mengurangi ketangguhan tanpa menambah kekuatan. Baja pegas seperti 65Mn dan 50CrV4 biasanya bekerja pada batas atas kisaran ini.
Pendinginan
Minyak cocok dengan nilai paduan; air atau polimer sesuai dengan kadar karbon biasa seperti C67S. Pendinginannya harus cukup cepat agar tidak mengenai hidung perlit dan cukup lembut agar tidak merusak bagian cincin yang tipis. Distorsi diputuskan di sini, bukan dalam temper.
Tempering, biasanya 300–500 °C
Ini adalah tahap yang mendefinisikan properti yang diserahkan. Di tengah kisaran tersebut, suhu tempering sekitar 20 °C akan meningkatkan kekerasan sebesar 1–2 HRC. Waktu penahanan juga penting: bagian yang ditarik saat mencapai suhu tidak sama dengan bagian yang direndam selama satu jam.
Panggang pasca pelapisan
Setiap bagian yang dilapisi listrik di atas sekitar 32 HRC mempunyai risiko penggetasan hidrogen. Pemanggangan pada suhu 190–230 °C, dimulai dalam beberapa jam setelah pelapisan, merupakan mitigasi standar — dan ini termasuk dalam pesanan pembelian, bukan asumsi.
Temperatur Tempering Mengatur Kekerasan, Ketangguhan dan Stabilitas
Tabel di bawah ini adalah referensi yang paling berguna bila gambar hanya menunjukkan pita kekerasan. Gambar ini menunjukkan perubahan suhu temper terhadap baja pegas karbon 0,6–0,8 %, yang didinginkan dengan minyak pada suhu sekitar 850 °C.
Pembacaan praktis lebih penting daripada angka-angka. Circlip 46–52 HRC dan pegas cakram 40–46 HRC bukanlah produk yang sama, namun dokumennya berbeda. Penjepit membutuhkan kekerasan permukaan untuk menahan aksi gesekan pada dinding alur; pegas cakram memerlukan suhu temper yang lebih tinggi sehingga dapat membelokkan jutaan siklus tanpa memerlukan pengaturan permanen.
 Pegas Cakram Kerucut DIN 2093 untuk Beban Aksial Pegas cakram berbentuk kerucut untuk beban aksial dan retensi tekanan flensa, dengan tabel ukuran DIN 2093, baja pegas, dan opsi perawatan permukaan. Lihat Produk →
Standar menentukan jendelanya, bukan prosesnya. DIN 471 dan DIN 472 untuk cincin penahan, dan DIN 2093 untuk pegas cakram, masing-masing menentukan rentang kekerasan dan dekarburisasi yang diizinkan. Pemasok yang hanya mengutip "45–50 HRC" berarti mengutip hasil tanpa jaminan proses di baliknya.
Indikator yang Menentukan Kehidupan Lapangan
Kekerasan adalah angka yang tertera pada sertifikat. Kelelahan hidup ditentukan oleh empat hal yang jarang muncul sama sekali.
- Dekarburisasi. Kulit yang lembut dan kekurangan karbon pada tepi fungsional adalah penyebab klasik kegagalan lingkaran awal. Praktik yang baik membatasinya pada 0,02 mm pada tepi penahan beban dan memeriksanya pada penampang yang dipoles, bukan dengan mata.
- austenit yang tertahan. Di atas sekitar 5%, austenit bertransformasi menjadi martensit yang tidak ditempa: cincin membesar dan kesesuaiannya berubah. Temperamen kedua atau perlakuan kriogenik akan menurunkannya.
- Ukuran butir dan konten inklusi. Butiran halus (ASTM 7 atau lebih halus) memungkinkan cincin 48 HRC bertahan terhadap guncangan. Butiran kasar dari rendaman austenitis yang terlalu panas tidak pernah muncul pada sertifikat kekerasan.
- Kualitas tepi. Cincin yang dicap membawa zona geser dan zona rekahan. Duri atau retakan mikro pada tepi tarik menjadi tempat timbulnya kelelahan jauh sebelum alur menjadi aus.
Karena variabel-variabel ini diatur di dalam tungku dan bukan pada pemeriksaan akhir, rute proses lebih penting daripada sertifikat saja. Kami alur produksi internal terus melakukan blanking, perlakuan panas, fosfat, dan penyortiran optik otomatis dalam satu sistem kualitas, yang membuat pengulangan kekerasan lot-to-lot dapat diaudit, bukan bersifat anekdotal.
Dimana Pengencang yang Dikeraskan dan Ditempa Melakukan Pekerjaannya
Bagian yang diperkeras dan ditempa terkonsentrasi di mana pun getaran dan siklus termal bertemu dengan sambungan yang harus tetap rapat tanpa harus dilas.
Driveline dan pengereman otomotif — sekitar 42 %
Kotak roda gigi angin dan sistem pitch — sekitar 22 %
Mesin konstruksi dan pertanian — sekitar 18 %
Gearbox dan pompa industri — sekitar 12 %
Mesin umum lainnya — sekitar 6%
Perpecahan di atas mencerminkan campuran kutipan yang kita lihat dan bukan studi pasar, namun menjelaskan suatu pola. Cincin penahan berada di urutan teratas daftar itu karena biasanya merupakan bagian termurah dalam perakitan mahal dan kegagalannya menyebabkan kerusakan paling parah. Aplikasi angin khususnya memerlukan sesuatu yang sulit ditentukan berdasarkan kekerasannya saja: 42–50 HRC, dekarburisasi rendah, dan lapisan fosfat atau serpihan seng yang tidak akan melemahkan cincin.
Item yang paling sering diminta tetap cincin poros biasa, karena merupakan pencari aksial default dalam desain gearbox, pompa, dan motor.
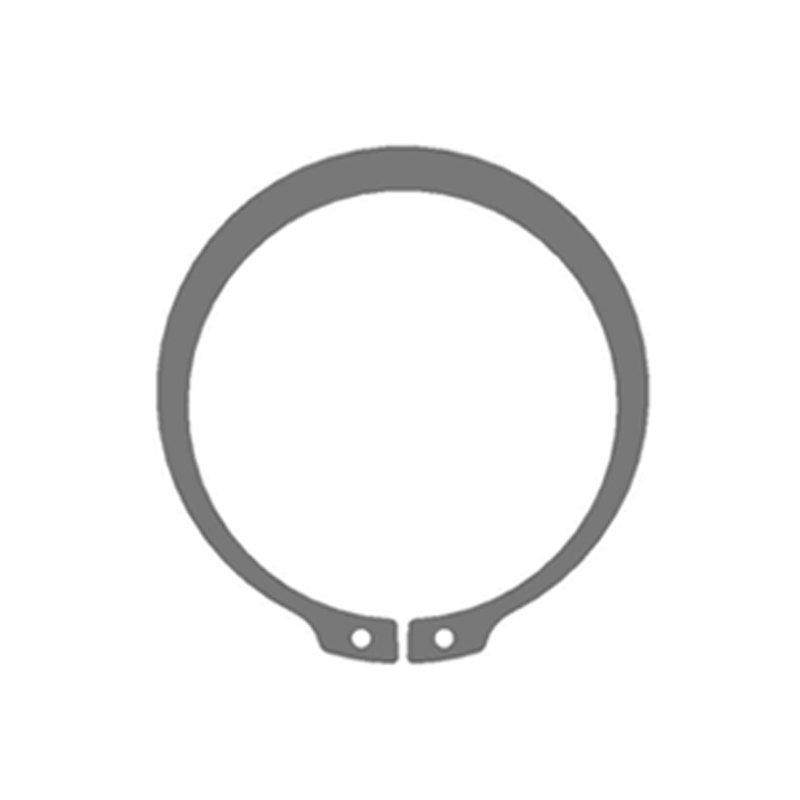
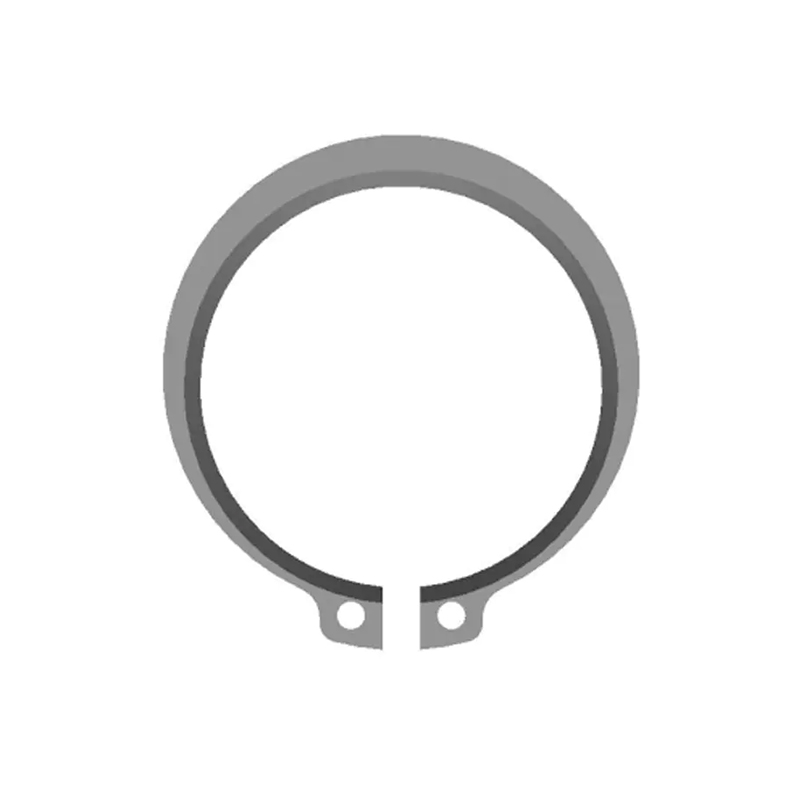
 DIN 471 Circlips Eksternal untuk Retensi Aksial Poros Penjepit poros untuk lokasi aksial dan kontrol perpindahan, dengan ukuran DIN 471 hingga 1000 mm, baja karbon atau tahan karat, dan opsi pelapisan. Lihat Produk →
Menentukan dan Membeli: Pemeriksaan Lima Langkah
Sebagian besar perselisihan kekerasan bermula dari pesanan pembelian yang menyebutkan nomor dan tidak ada yang lain. Lima baris spesifikasi menghilangkan hampir semua risiko tersebut.
1. Sebutkan standarnya. DIN 471, DIN 472, DIN 2093 dan setaranya telah menetapkan rentang kekerasan, geometri alur, dan metode pengujian. Membeli nomor standar menghilangkan sebagian besar argumen sebelum dimulai.
2. Berikan jendela dan metodenya. Kisaran seperti 44–50 HRC, ditambah rute konversi yang dinyatakan (HV1 dikonversi ke HRC untuk bagian tipis), mencegah perselisihan klasik ketika cincin 1,2 mm terbaca berbeda pada bench tester.
3. Batasi suhu tempering. Tulisan "tempered tidak di bawah 350 °C" menghentikan pemasok untuk mencapai kekerasan dengan temper yang pendek dan bersuhu rendah yang membuat komponen menjadi rapuh saat digunakan.
4. Tetapkan dekarburisasi dan batas tepi. Satu klausul dalam spesifikasi dan satu pemeriksaan pada inspeksi masuk menghapus seluruh modus kegagalan dari daftar risiko.
5. Memerlukan keterlacakan lot. Tungku, batch, bagan perlakuan panas, survei kekerasan, dan catatan pemanggangan pelapisan — dokumen-dokumen yang membuat klaim dapat dipertahankan setahun kemudian.
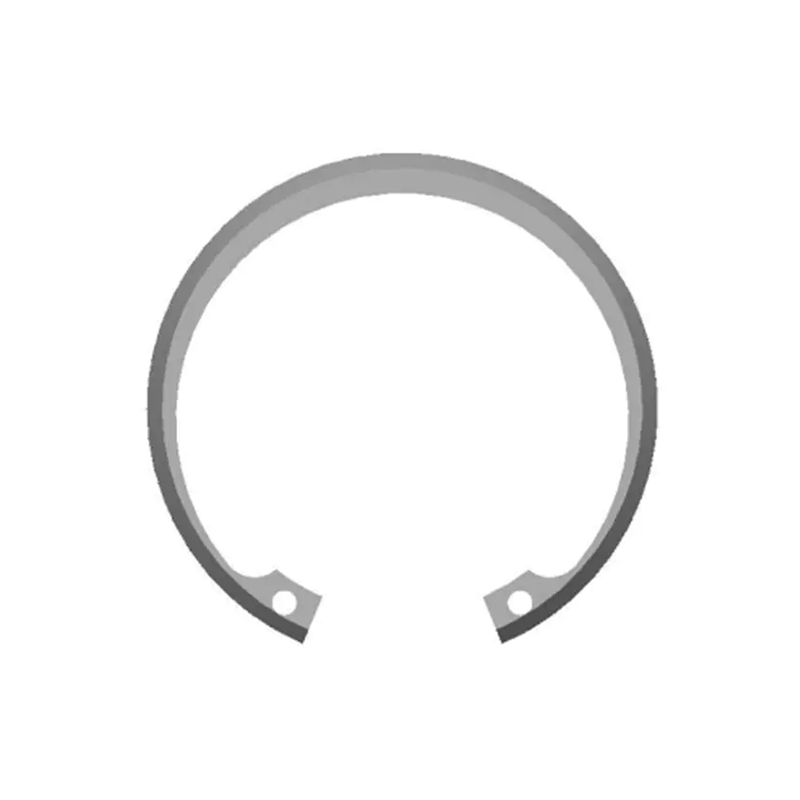
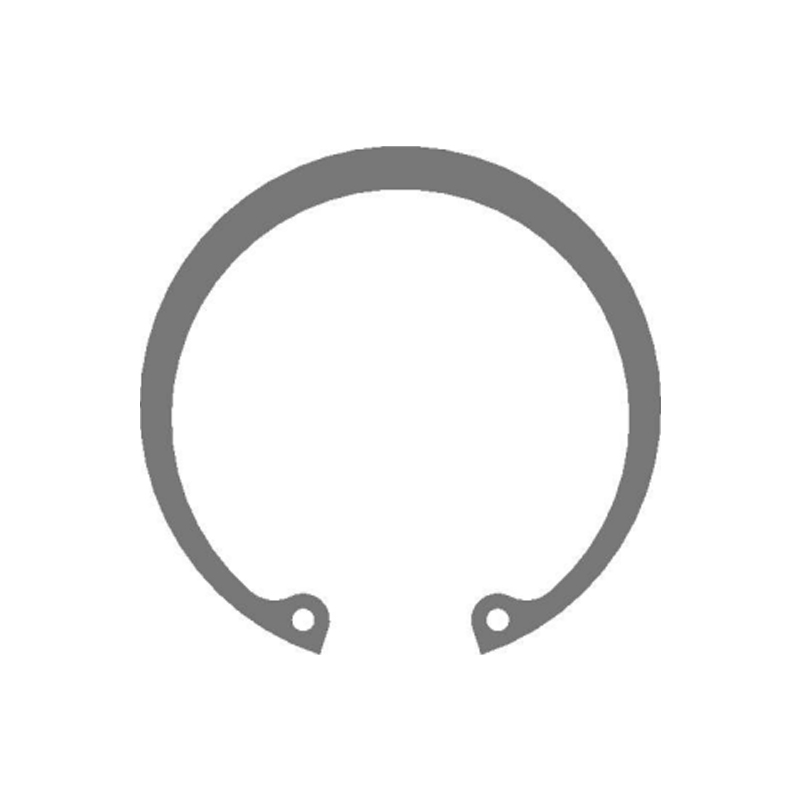 DIN 472 Circlips Internal Metrik untuk Retensi Lubang Lingkaran internal untuk retensi aksial pada lubang mesin, dengan ukuran metrik DIN 472, baja karbon atau baja tahan karat, dan pilihan perawatan permukaan. Lihat Produk →
Jika gambarnya khusus - lug offset, lebar alur non-standar, braket yang juga menahan bantalan - pekerjaan spesifikasi hanya dipindahkan lebih awal. Kami stamping khusus dan pengembangan cincin rute dimulai dengan dimensi alur dan kotak beban, bukan dengan nomor katalog, yang biasanya merupakan cara tercepat untuk menyelesaikan pertanyaan kekerasan yang tidak dapat dijawab oleh standar.
Pemeliharaan, Penggunaan Kembali, dan Kepatuhan
Sifat-sifat yang membuat komponen yang dikeraskan dan ditempa dapat diandalkan juga membuat kondisinya sulit dilihat secara kasat mata. Beberapa peraturan menjaga agar majelis tetap jujur setelah pembangunan kembali yang pertama.
- Jangan menggunakan kembali cincin penahan atau pegas cakram setelah dilepas. Tempering yang memberikan keuletan juga berarti cincin yang telah disebar satu kali telah dilelehkan satu kali.
- Carilah adanya korosi pada dinding alur pada setiap servis. Tanda saksi yang dipoles berarti bergerak, yang berarti lebar alur atau ketebalan cincin berada di luar toleransi.
- Simpan catatan pemanggangan pasca pelapisan untuk setiap bagian berlapis seng di atas 32 HRC. Jika catatannya hilang, perlakukan lot tersebut sebagai sesuatu yang mencurigakan dan bukan sebagai hal yang dapat diterima.
- Kaitkan bukti pelapisan dengan metode yang diakui: semprotan garam sesuai ISO 9227, penyaringan penggetasan hidrogen sesuai ISO 15330 atau ASTM F1940 jika spesifikasi pelapisan memerlukannya.
- Masukkan sertifikat material ke EN 10204 3.1, dokumentasi PPAP dan klausul pemberitahuan perubahan ke dalam perjanjian pasokan, bukan ke dalam folder yang tidak dibuka oleh siapa pun.
Dalam rantai pasokan yang diatur – otomotif berdasarkan IATF 16949, atau angin berdasarkan perjanjian kualitas khusus pelanggan – perlakuan panas biasanya diperlakukan sebagai proses khusus yang memerlukan operator yang berkualifikasi, tungku yang dikalibrasi, dan pencatatan grafik yang berkelanjutan. Pembeli yang meminta diagram tungku satu kali, pada pesanan pertama, cenderung menjadi pembeli yang tidak perlu melakukan penyelidikan kegagalan di kemudian hari.
Baja yang dikeraskan dan ditempa adalah jawaban yang dapat diandalkan untuk pertanyaan spesifik: bagaimana Anda menahan komponen pada tempatnya di bawah beban tanpa membuatnya rapuh? Jawablah hal tersebut dengan tingkatan material, rentang temper, batas dekarburisasi, dan pemanggangan yang terdokumentasi, dan komponen akan berperilaku sesuai desain. Jawablah dengan nomor kekerasan saja, dan revisi gambar berikutnya akan ditulis dengan laporan kegagalan.